


Как извлечь застрявший керн из корончатого сверла
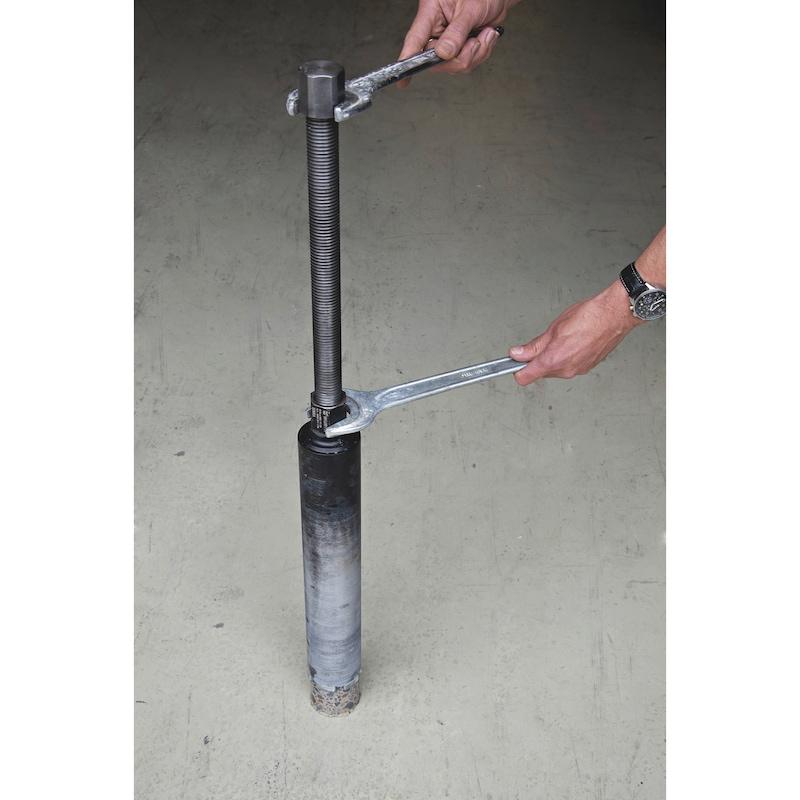
Но иногда керн застревает внутри сверла, и попытки извлечь его наугад, без понимания причины, нередко приводят к повреждению инструмента вместо решения проблемы. Разберём, почему так происходит и как действовать правильно.
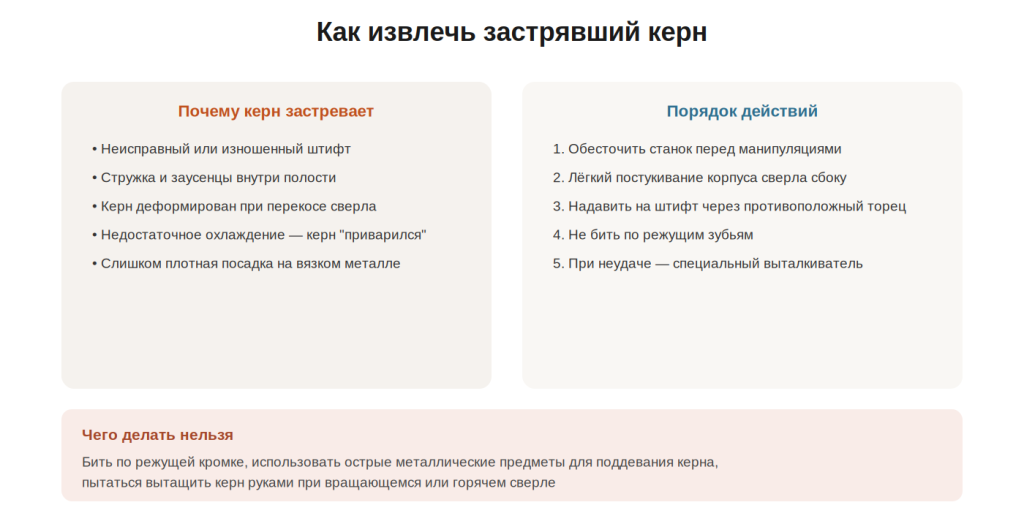
Почему керн застревает
Неисправный штифт
Как разбиралось в отдельной статье про штифты, именно пружинный механизм штифта-пилота отвечает за выталкивание керна после завершения сквозного прохода. Если пружина ослабла, деформировалась или в канал штифта попала стружка, механизм не может создать достаточное усилие для полного выталкивания керна наружу.
Стружка и заусенцы внутри полости
В процессе резания часть мелкой стружки может оседать на внутренних стенках полости сверла, особенно при недостаточном охлаждении или вымывании. Со временем это создаёт эффект заклинивания — керн просто физически не может свободно выйти через сузившийся из-за налипшей стружки проход.
Деформация керна при перекосе сверла
Если в процессе сверления инструмент был перекошен относительно оси отверстия — например, из-за недостаточно жёсткой фиксации станка, — керн может получить небольшую деформацию по краям, из-за которой перестаёт свободно проходить по внутреннему диаметру полости.
Недостаточное охлаждение
При сверлении без должной подачи СОЖ и локальном перегреве керн иногда буквально сваривается с внутренней стенкой полости сверла в точке максимального нагрева — трение и высокая температура создают эффект точечного сцепления металла.
Вязкие материалы
На нержавеющей стали и других вязких материалах, разобранных в отдельной статье, керн порой садится в полости настолько плотно за счёт особенностей стружкообразования, что стандартного усилия пружины штифта оказывается недостаточно.
Пошаговый порядок безопасного извлечения
Шаг 1. Обесточить станок
Прежде чем предпринимать любые манипуляции со сверлом, станок должен быть полностью отключён от электропитания — это базовое требование безопасности, актуальное для любых работ с инструментом на станке.
Шаг 2. Дать сверлу остыть
Если сверление было интенсивным, корпус сверла и застрявший керн могут быть значительно нагреты — не стоит немедленно прикасаться к ним голыми руками.
Шаг 3. Лёгкое постукивание по корпусу
Аккуратное постукивание рукояткой инструмента (не металлическим молотком напрямую по режущей части) сбоку по корпусу сверла нередко достаточно, чтобы сдвинуть слегка заклинивший керн и дать штифту довершить выталкивание.
Шаг 4. Надавливание на штифт с обратной стороны
Если постукивание не помогло, можно попробовать надавить на штифт через противоположный (нерабочий) торец сверла, если конструкция инструмента это позволяет, — это создаёт дополнительное усилие сверх штатного пружинного механизма.
Шаг 5. Специализированный инструмент для выталкивания
При сохраняющейся проблеме стоит использовать специальный выталкиватель керна (если он предусмотрен производителем инструмента) или обратиться в сервисный центр — попытки самостоятельно извлечь керн подручными металлическими предметами создают риск повредить внутреннюю полость сверла.
Чего категорически нельзя делать
Бить по режущей кромке. Любое ударное воздействие непосредственно по зубьям сверла способно повредить и без того дорогостоящую режущую часть, особенно если она твердосплавная.
Использовать острые металлические предметы для поддевания. Попытка подцепить керн отвёрткой или похожим инструментом легко царапает и деформирует внутреннюю стенку полости, что в дальнейшем только усугубляет проблему застревания при последующих операциях.
Тянуть керн руками при не до конца остановленном сверле. Это прямой риск травмы — извлечение керна должно производиться только при полностью остановленном и обесточенном инструменте.
Как предотвратить застревание в будущем
Регулярная проверка штифта. Как уже разбиралось в отдельной статье, штифт — недорогая деталь, чья своевременная замена значительно снижает риск проблем с выталкиванием керна.
Очистка внутренней полости сверла. Периодическая продувка или очистка полости от накопившейся стружки, особенно при интенсивной эксплуатации инструмента.
Достаточное охлаждение. Использование СОЖ там, где это рекомендовано, снижает риск локального перегрева и «приваривания» керна к стенкам полости.
Жёсткая фиксация станка. Устранение перекоса сверла в процессе резания за счёт правильной подготовки поверхности и надёжной фиксации станка, разобранных в соответствующих статьях.
Итог
Застрявший керн — распространённая, но решаемая проблема, если действовать последовательно и без спешки: обесточить станок, дать инструменту остыть, попробовать аккуратное постукивание и надавливание на штифт, и только при отсутствии результата переходить к специализированным средствам извлечения. Регулярное обслуживание штифта, очистка полости сверла и достаточное охлаждение в процессе работы значительно снижают частоту таких ситуаций в дальнейшем.