


Магнитные станки для труб и изогнутых поверхностей
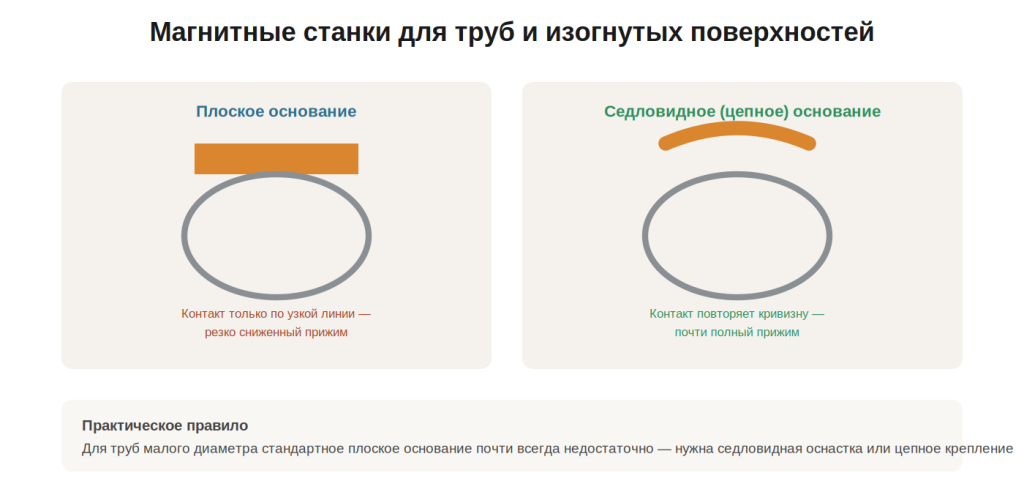
Цилиндр касается плоскости только по линии, и вместо полного прилегания всей площади магнита получается узкая полоска контакта вдоль образующей. Усилие прижима при этом падает не на проценты, а в разы, причём внешне станок стоит вроде бы уверенно, и оператор узнаёт о реальной цифре только тогда, когда сверло врезается в металл и станок начинает ёрзать. Поэтому сверление труб и других изогнутых поверхностей — отдельная задача, которую не решить просто более сильным магнитом.
Почему плоское основание держит плохо
Сила прижима электромагнита, как мы разбирали в статье о силе прижима, зависит от того, какая часть площади основания плотно прилегает к металлу. На трубе эта площадь сводится к полоске, ширина которой тем меньше, чем меньше диаметр трубы. На трубах большого диаметра, где кривизна в пределах основания почти незаметна, обычное основание ещё может работать; на трубах малого и среднего диаметра, сопоставимых с размером магнита, оно удерживает станок едва ли на четверть от паспортного усилия. К этому добавляются два фактора, знакомые по плоскому металлу, но здесь особенно чувствительные. Первый — толщина стенки: тонкостенная труба не пропускает весь магнитный поток, и усилие снижается ещё раз сверх потери от кривизны. Второй — сварные швы: продольный или кольцевой шов рядом с точкой установки приподнимает основание и превращает и без того узкую полоску контакта в две точки.
Чем заменить или дополнить магнит
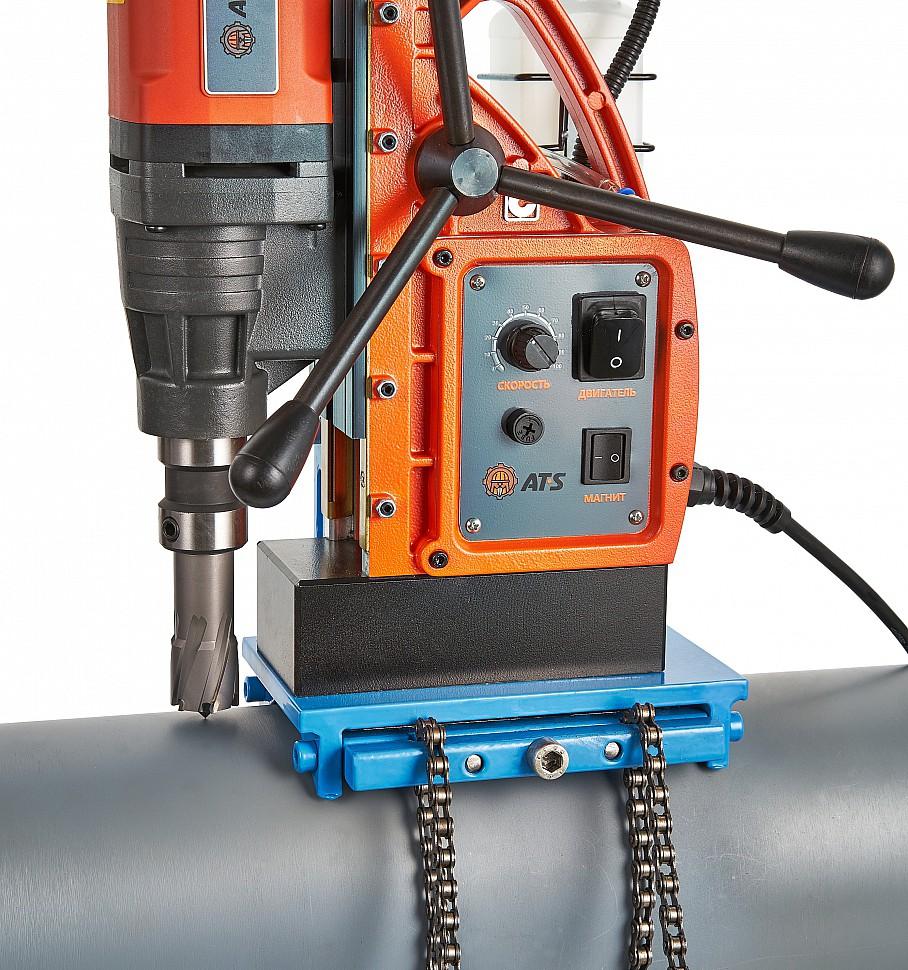
Для труб выпускается специальная оснастка, и первый её вид — седловидное основание: сменная или накладная плита с профилем, повторяющим кривизну трубы определённого диапазона диаметров. Она возвращает магниту площадь контакта и поднимает усилие прижима до величины, с которой уже можно работать. Второй вид — цепное крепление: цепь охватывает трубу по окружности и стягивает станок к поверхности винтовым натяжителем, вообще не завися от магнитных свойств металла. Цепь незаменима на трубах малого диаметра, где даже профилированное основание не даёт нужного усилия, и на материалах, которые плохо держат магнит, например на некоторых нержавеющих сталях.
На практике для труб эти два подхода чаще сочетают, и важно понимать разницу с плоским металлом. На листе цепь — страховка на случай отключения питания, основной прижим даёт магнит. На трубе наоборот: цепь становится основным креплением, а магнит, по возможности с седловидным основанием, лишь добавляет жёсткости и гасит вибрацию. Ориентир простой: чем меньше диаметр трубы по сравнению с основанием станка, тем менее уместна надежда на магнит и тем обязательнее механическое крепление. Для трубы большого диаметра стандартное основание иногда допустимо, но это нужно проверить руками на месте, а не предположить заранее.
Разметка и положение станка на трубе
Отверстие в трубе может потребоваться строго по радиусу, то есть перпендикулярно поверхности в заданной точке, а может — в определённом направлении относительно других элементов конструкции, например параллельно фланцу или оси соседней трубы. Это разные задачи, и их надо решить на этапе разметки, а не на глаз в момент установки: на цилиндре нет удобных плоскостей, чтобы приложить угольник, и небольшой поворот станка вокруг трубы незаметно уводит ось сверла от нужного направления. Полезно прочертить вдоль трубы образующую через центр будущего отверстия и выставлять станок по ней, а при сверлении серии отверстий по длине трубы — пользоваться шаблоном или кондуктором, чтобы все оси лежали в одной плоскости.
Безопасность
Сниженный и к тому же трудно оцениваемый на глаз прижим требует на трубах большей осторожности, чем на плоском металле. На магнит без механической страховки на трубах малого и среднего диаметра полагаться нельзя. Перед включением шпинделя устойчивость станка проверяют рукой, с усилием, и делают это тщательнее обычного: природа потери прижима здесь не так очевидна, как грязь на листе, и оператор склонен её недооценивать. И наконец, положение трубы в пространстве. Горизонтальная труба на высоте в полтора-два метра над площадкой с точки зрения риска ничем не отличается от вертикальной стены: сорвавшийся с неё станок весом в двадцать килограммов падает так же, как со стены, со всеми последствиями для того, кто стоит внизу. Станок на такой трубе страхуют цепью или стропом независимо от того, насколько уверенно он «сел».
Линейный, а не плоскостной контакт основания — вот что отличает трубу от листа и что делает профилированную оснастку и цепное крепление на трубах не улучшением, а условием работы, особенно на малых и средних диаметрах. Станок, который на листе стоял как влитой, на трубе без них попросту небезопасен.