


Разметка и накернивание перед сверлением
Точность отверстия решается до того, как зуб коснётся металла. Корончатое сверло с пилотом само по себе центруется хорошо, магнитный станок стоит жёстко, и кажется, что ошибиться негде, — а потом болты не лезут в ответные отверстия фланца, или анкерная пластина оказывается на пять миллиметров левее закладной. В девяти случаях из десяти причина не в станке и не в сверле, а в небрежной разметке и в том, что станок поставили «примерно». Этот подготовительный этап занимает минуты, а переделка смещённого отверстия в толстом металле — часы, если она вообще возможна.
Зачем размечать, если есть штифт
Подпружиненный штифт-пилот действительно отвечает за центровку, но только локальную. Он не даёт сверлу увести в сторону в момент врезки и удерживает его на той точке, в которую вы его поставили. А вот насколько эта точка совпадает с чертежом, с соседними отверстиями и с ответной деталью, штифт знать не может. Разметка решает именно эту, вторую задачу — задачу положения отверстия в конструкции. Так что у этих двух вещей разная работа: штифт держит сверло, разметка держит замысел.
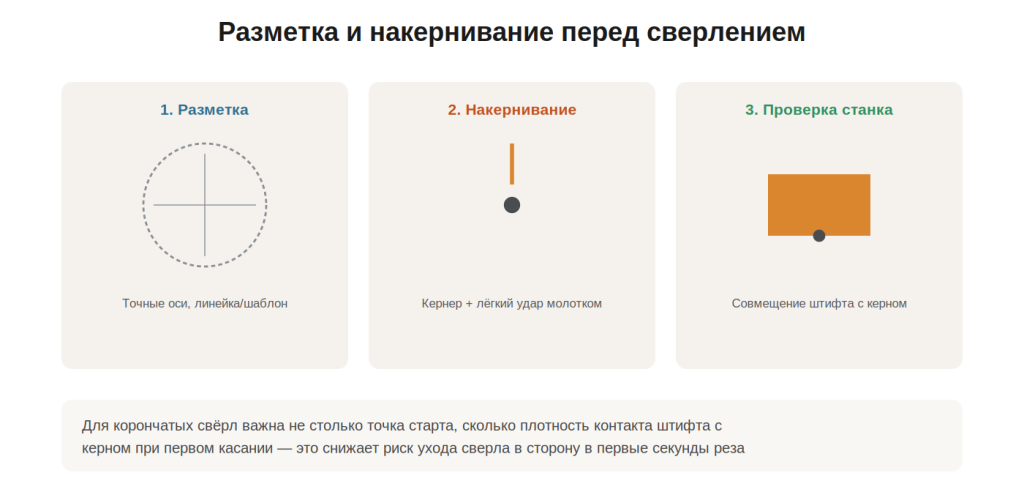
Размечают по инструменту, а не на глаз. Линейка, угольник, штангенциркуль с разметочными губками, рейсмус — набор зависит от требуемой точности, но даже самое простое отверстие под болт М16 стоит отмерить, а не прикинуть. Разметка «примерно» допустима ровно там, где отклонение в несколько миллиметров никому не помешает, например в отверстии под сварной кронштейн, который потом всё равно подгонят по месту. Кроме точки центра полезно прочертить две пересекающиеся осевые линии, выходящие за габарит будущего отверстия сантиметров на пять. Когда вы поставите станок, сверло закроет точку, но осевые останутся видны вокруг корпуса, и по ним легко проверить, что сверло стоит там, где нужно, а не на миллиметр-другой в стороне. Для серии однотипных отверстий — по фланцу, по крепёжной пластине, по ряду стоек — делайте шаблон из листа или фанеры: он размечается один раз, а потом переносится на каждую деталь, и накопленная ошибка измерений исчезает.
Накернить и совместить
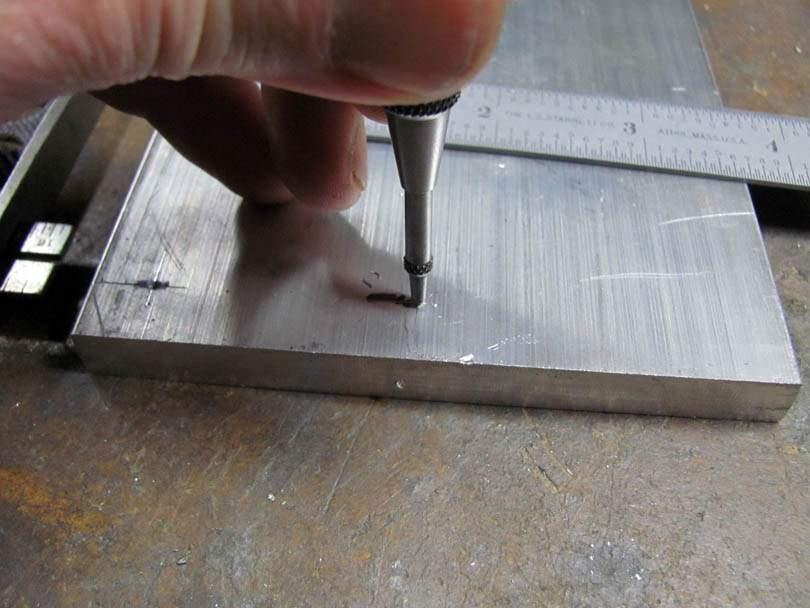
Кернение — небольшое коническое углубление в точке разметки от удара кернером — придумано для спирального сверла, острая вершина которого должна во что-то упереться, чтобы не соскользнуть по гладкому металлу. У корончатого сверла острой вершины нет, и формально оно в кернении не нуждается. На практике накернить всё же стоит. Кончик штифта, вставший в лунку, не сползает при установке станка, когда вы ещё двигаете его на выключенном магните, не уходит при включении магнита, когда станок на долю миллиметра «садится» на поверхность, и не плывёт по масляной плёнке в момент первого касания зуба. Для корончатого сверла лунку делают неглубокой — пара ударов молотком по кернеру, чтобы кончик штифта в ней зафиксировался, но не провалился.
Дальше самое важное — поставить магнитный станок так, чтобы штифт встал ровно в лунку. Ставят станок на выключенном магните, подводят сверло к поверхности опусканием шпинделя, глядят, куда попадает кончик штифта, и подвигают станок, пока он не ляжет точно в керн. Только после этого включают магнит — и затем обязательно проверяют ещё раз, потому что при включении станок чуть проседает и может сместиться. На ответственных отверстиях проверяют совпадение сверла с осевыми линиями, глядя сверху вдоль каждой из них; на рядовых — хотя бы прикидывают на глаз. Эта проверка занимает секунды, а экономит те самые миллиметры, из-за которых потом не сходятся детали.
Когда разметка требует особого внимания
Есть ситуации, где описанного минимума мало. На неровной или наклонной поверхности разметка по чертежу и реальная геометрия детали могут расходиться: балка прогнулась, плита выпуклая, фланец после сварки повело. Здесь стоит размечать не только по теоретическим размерам, но и «по месту», от сопрягаемых элементов, и быть готовым подвинуть станок относительно исходной точки. При серийной работе по шаблону накапливается другая ошибка: шаблон стирается, сдвигается относительно базовой кромки, детали приходят с разбросом по размерам. Поэтому периодически — не только в начале серии — сверяйте уже просверленные отверстия с шаблоном и с ответной деталью, чтобы отклонение не ушло в партию. Наконец, если отверстие пойдёт под резьбу или под крепёж с жёсткими допусками по положению, разметка и кернение становятся обязательными этапами, а не желательными: нарезанную резьбу на три миллиметра в сторону не сдвинуть, и деталь уходит в брак.
Всё перечисленное занимает несколько минут на отверстие, и большинство пропусков объясняется не незнанием, а тем, что «и так сойдёт». Иногда действительно сходит. Но там, где отверстие должно совпасть с чем-то ещё, инструментальная разметка, лёгкое кернение и проверка положения штифта до и после включения магнита — самый дешёвый способ получить отверстие именно в том месте, где оно нарисовано.