


Сила прижима электромагнита
И упускает из виду параметр, от которого напрямую зависит безопасность работы — силу прижима электромагнита. Это не абстрактная цифра в характеристиках, а то, что в буквальном смысле держит станок на поверхности, пока вы сверлите отверстие сверлом, вращающимся с усилием в десятки килограмм. Разберём, откуда берётся эта сила, что её снижает на практике и как не ошибиться с запасом мощности.
Что вообще такое сила прижима и как она заявляется
Сила прижима электромагнита — это усилие, с которым магнитное основание станка удерживается на стальной поверхности. В характеристиках она указывается в килоньютонах (кН) или иногда в килограммах силы, и именно это число определяет, на каких поверхностях и в каком положении вообще можно безопасно работать конкретной моделью станка.
Важно сразу понимать: указанное в паспорте значение — это максимальная сила прижима, измеренная в идеальных лабораторных условиях: чистая, ровная стальная плита достаточной толщины, комнатная температура, отсутствие зазора между магнитом и поверхностью. На реальном объекте условия почти никогда не бывают идеальными, и фактическая сила удержания оказывается ощутимо ниже паспортной. Разберём, из-за чего именно.
Четыре фактора, влияющих на реальный прижим
Фактор 1. Толщина обрабатываемого металла
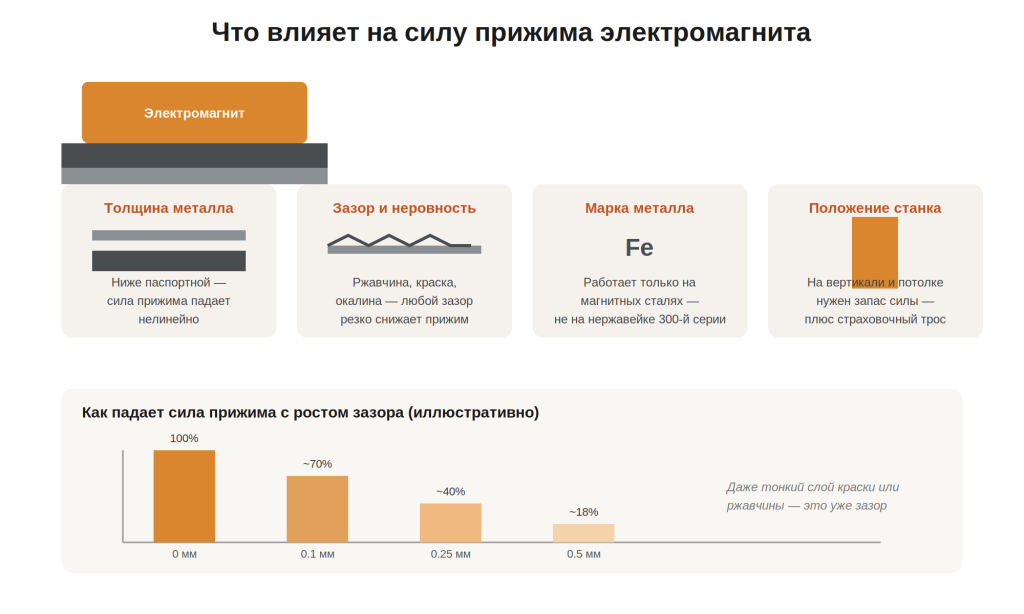
Электромагнит создаёт замкнутый магнитный поток через металл, на который установлен. Если толщина этого металла меньше определённого порога (обычно указывается производителем станка), магнитная цепь не насыщается полностью, и часть силового поля просто «не находит» достаточно материала для полноценного взаимодействия.
Практическое следствие: на тонком листе (условно, менее 6–8 мм для большинства станков среднего класса) реальная сила прижима может быть заметно ниже паспортной — иногда на 30–40%. Это не значит, что работать на тонком металле нельзя в принципе, но это значит, что нужен станок с запасом по силе прижима, а не тот, что рассчитан «впритык» под номинальную нагрузку.
Фактор 2. Зазор и неровность поверхности — самый недооценённый фактор
Это едва ли не главная причина, по которой станок «неожиданно» срывается с поверхности во время работы, хотя паспортные характеристики вроде бы позволяли эту операцию. Магнитное поле резко теряет силу с увеличением воздушного зазора между основанием магнита и металлом — причём падение нелинейное: уже доли миллиметра зазора могут «съедать» большую часть номинальной силы прижима.
Источники зазора на практике:
- Слой краски или порошкового покрытия. Даже свежая тонкая покраска — это уже зазор в десятые доли миллиметра.
- Ржавчина и окалина. Особенно на б/у металлоконструкциях — поверхность может выглядеть достаточно ровной на глаз, но иметь неравномерный слой оксидов.
- Неровность самой поверхности. Сварные швы, вмятины, кривизна листа — везде, где основание станка не прилегает плотно по всей площади.
- Загрязнения — стружка, масло, пыль — создают ту же проблему, что и краска, просто их проще устранить перед работой.
Из этого вытекает главное практическое правило: перед установкой станка поверхность нужно зачистить до чистого металла в зоне контакта магнита, а не просто протереть тряпкой. Это не рекомендация «для перфекционистов» — это прямое требование безопасности, особенно при работе не в горизонтальном положении.
Фактор 3. Марка и структура металла
Электромагнит работает на ферромагнитных материалах — то есть на большинстве конструкционных и низколегированных сталей. Но не на всех металлах вообще. Аустенитная нержавеющая сталь (популярная 300-я серия, включая всем известную «пищевую» нержавейку) практически немагнитна, и обычный магнитный станок на ней держаться не будет вовсе или будет держаться с прижимом в разы ниже номинального.
Перед тем как заказывать работы на нержавеющей конструкции, стоит заранее проверить магнитные свойства конкретного металла обычным постоянным магнитом — если он слабо липнет к поверхности вручную, электромагнит станка тоже не даст нужного прижима, и стоит рассматривать альтернативные способы фиксации станка (струбцины, вакуумное основание там, где это применимо).
Фактор 4. Температура
Электромагнитные катушки при длительной работе нагреваются, и по мере роста температуры их эффективность может немного снижаться. На практике это не самый значимый фактор по сравнению с зазором и толщиной металла, но при многочасовой непрерывной работе стоит закладывать это в расчёт, особенно если станок изначально работает на пределе своей грузоподъёмности по силе прижима.
Почему это особенно критично на вертикали и потолке
В горизонтальном положении, на полу, даже частичная потеря силы прижима не так опасна: станок просто может немного сместиться, что плохо для точности отверстия, но не создаёт угрозы для оператора. Совсем другая ситуация — работа на вертикальной стене или, тем более, на потолке. Здесь станок удерживается на поверхности исключительно силой магнита (и, если есть, дополнительной страховкой), и её резкое падение из-за не до конца зачищенного пятна ржавчины означает, что многокилограммовый станок с вращающимся сверлом может просто упасть.
Отсюда практическое правило для работы в таких положениях:
- Никогда не полагаться на паспортную силу прижима «впритык» — закладывайте запас минимум в 2 раза от расчётной нагрузки.
- Обязательно использовать страховочный трос или цепь там, где это предусмотрено конструкцией станка и того требует техника безопасности.
- Проверять зачистку поверхности особенно тщательно — на вертикали и потолке даже небольшой зазор становится критичным.
- Не начинать сверление до полной фиксации станка и проверки его устойчивости лёгким покачиванием вручную (при выключенном шпинделе).
Как правильно выбрать станок по силе прижима под задачу
При выборе магнитного станка стоит ориентироваться не на номинальную силу прижима саму по себе, а на неё же с поправкой на реальные условия работы:
- Для горизонтальных работ на металле от 10 мм и с чистой поверхностью подойдёт станок со стандартной для своего класса силой прижима без специального запаса.
- Для тонкого металла (6–10 мм) или работы на объектах с возможной ржавчиной/загрязнением — выбирайте модель с запасом силы прижима выше расчётной потребности минимум на 30–50%.
- Для вертикальных и потолочных работ — всегда закладывайте существенный запас и обязательную страховку тросом, независимо от заявленной мощности станка.
- Для нержавеющей стали и других слабомагнитных материалов — заранее уточняйте магнитные свойства конкретного металла и не рассчитывайте на стандартный станок без проверки.
Типичные ошибки при работе с магнитным прижимом
- Установка станка без предварительной зачистки поверхности — самая частая причина потери прижима во время работы.
- Работа на грани паспортной толщины металла без учёта того, что реальная сила окажется ниже номинальной.
- Игнорирование страховочного троса при работе на вертикали и потолке — даже если станок держится уверенно в момент установки.
- Попытка сверлить нержавейку обычным станком без предварительной проверки магнитных свойств металла.
- Длительная непрерывная работа без пауз на пределе грузоподъёмности станка, когда нагрев катушки постепенно снижает эффективный прижим.
Сила прижима электромагнита — не статичная характеристика из паспорта, а результат взаимодействия нескольких факторов: толщины и марки металла, чистоты и ровности поверхности, положения станка и температуры катушки. Номинальное значение стоит воспринимать как верхнюю границу возможностей станка в идеальных условиях, а не как гарантированный результат на реальном объекте. Тщательная зачистка поверхности перед установкой, разумный запас по мощности и обязательная страховка при работе на вертикали и потолке — это не формальности, а то, что напрямую определяет безопасность работы с магнитным сверлильным станком.