


Скорость вращения и подача при сверлении
Разница между режимом, при котором инструмент отслужит расчётный ресурс, и режимом, при котором он потеряет режущую способность за минуты, часто заключается именно в этих двух настройках. Разберём, как выбрать скорость вращения и подачу под конкретную задачу и по каким признакам понять, что режим выбран неверно.
Почему скорость и подача взаимосвязаны
Прежде чем говорить о конкретных значениях, важно понять сам принцип: скорость вращения (обороты шпинделя) и подача (скорость продвижения сверла вглубь металла) работают в связке и определяют, с какой интенсивностью происходит резание в единицу времени. Слишком высокая скорость вращения при недостаточной подаче приводит к тому, что режущая кромка трётся о металл, не снимая достаточного слоя материала за оборот, — это генерирует избыточное тепло без пропорциональной производительности резания. Слишком высокая подача при недостаточных оборотах, напротив, создаёт чрезмерную механическую нагрузку на зубья, что может привести к их сколу или заклиниванию инструмента в металле.
Правильный режим — это баланс, при котором каждый зуб снимает достаточную, но не избыточную стружку за оборот, а тепловыделение остаётся в пределах, которые режущий материал способен выдержать без потери твёрдости.
Как диаметр сверла влияет на выбор скорости
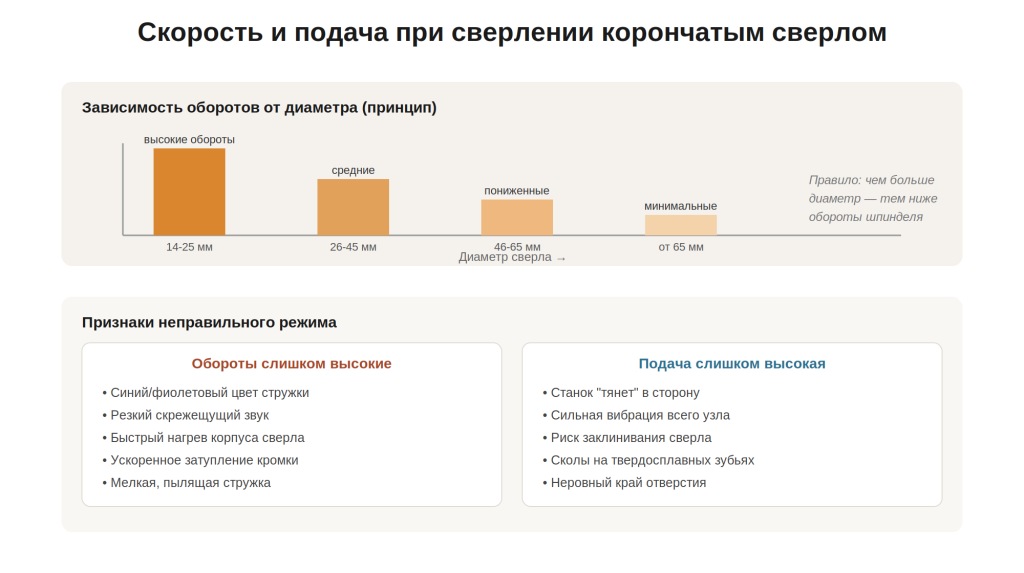
Общее правило, характерное для всех видов вращающегося режущего инструмента: чем больше диаметр, тем ниже должна быть скорость вращения шпинделя. Это связано с тем, что линейная скорость резания на периферии инструмента прямо пропорциональна как оборотам, так и диаметру — при одинаковых оборотах шпинделя более крупное сверло имеет заметно более высокую скорость резания на кромке, чем небольшое.
Приблизительная логика выбора скорости по диаметру:
- Малые диаметры (14–25 мм) — допустимы относительно высокие обороты, инструмент лучше переносит их благодаря небольшой площади контакта режущей кромки с металлом.
- Средние диаметры (26–45 мм) — обороты стоит заметно снизить относительно режима для малых диаметров.
- Крупные диаметры (46–65 мм) — требуется существенно пониженная скорость вращения, чтобы не допустить перегрева кромки на возросшей площади контакта.
- Свыше 65 мм — минимальные обороты в рамках возможностей станка, часто в сочетании с обязательным охлаждением СОЖ.
Точные значения зависят от конкретной модели сверла, материала режущей части и марки обрабатываемого металла — эту информацию стоит уточнять по технической документации к инструменту, если она доступна. Но сама логика — снижение оборотов с ростом диаметра — остаётся неизменной практически для любых комбинаций.
Как материал влияет на выбор режима
Твёрдость и вязкость обрабатываемого металла напрямую влияют на допустимый режим резания. Более твёрдые и легированные стали, а также нержавеющие стали требуют, как правило, пониженных оборотов по сравнению с обычной конструкционной сталью того же диаметра — иначе избыточное тепловыделение быстро приведёт к потере твёрдости режущей кромки, особенно у инструмента из быстрорежущей стали.
Твердосплавный инструмент допускает несколько более высокие обороты на сложных материалах по сравнению с HSS благодаря повышенной теплостойкости, но и здесь избыточная скорость без адекватного охлаждения приведёт к ускоренному износу.
Признаки того, что обороты выбраны неправильно
Определить неверный режим по одним лишь цифрам сложно без справочных таблиц конкретного производителя, но есть несколько практических признаков, которые проявляются непосредственно в процессе работы.
Цвет стружки. Это один из самых надёжных индикаторов теплового режима резания. Стружка правильной температуры обычно имеет естественный металлический цвет, характерный для конкретного материала. Появление синего или фиолетового оттенка стружки — явный признак избыточного нагрева от слишком высоких оборотов или недостаточного охлаждения.
Звук работы. Резкий, скрежещущий или визжащий звук вместо ровного гула резания часто указывает на избыточную скорость вращения относительно подачи.
Быстрый нагрев корпуса сверла. Если инструмент за короткое время работы становится ощутимо горячим (проверять стоит, разумеется, только после остановки и с осторожностью), это сигнал, что тепловой режим резания превышает норму.
Ускоренное затупление кромки. Если сверло теряет остроту заметно раньше расчётного ресурса при внешне нормальном ходе работы, зачастую причина кроется именно в избыточных оборотах, накопительно перегревающих кромку на протяжении серии отверстий.
Признаки того, что подача выбрана неправильно
Отдельно стоит рассматривать признаки, связанные именно с избыточной или недостаточной подачей — скоростью продвижения сверла вглубь металла.
Станок «тянет» в сторону. Чрезмерная подача создаёт повышенное боковое усилие на инструмент, что особенно заметно на магнитных станках без достаточно жёсткой направляющей.
Сильная вибрация всего узла. В отличие от вибрации в момент врезки, о которой говорилось в статье про штифты, вибрация при избыточной подаче обычно нарастает уже в процессе самого реза, а не только в начале.
Риск заклинивания сверла в металле. Слишком быстрое продвижение инструмента может привести к тому, что зубья не успевают полностью удалить стружку из зоны реза, что повышает риск заклинивания корончатого сверла в отверстии.
Сколы на твердосплавных зубьях. Твёрдый сплав, как обсуждалось ранее, менее пластичен, чем HSS, и избыточная механическая нагрузка от завышенной подачи чаще приводит именно к сколам напаек, а не к постепенному затуплению.
Недостаточная подача, в свою очередь, проявляется по-другому: инструмент как будто «скользит» по металлу, не углубляясь пропорционально времени работы, а трение о материал без эффективного резания приводит к тому же нежелательному нагреву, что и избыточные обороты.
Практические рекомендации по настройке режима
Начинайте с рекомендаций производителя инструмента. Если к сверлу или станку прилагается таблица режимов резания под разные диаметры и материалы — это наиболее надёжная отправная точка, которую не стоит игнорировать в пользу интуитивных предположений.
При отсутствии точных данных начинайте с пониженного режима. Проще плавно увеличить обороты и подачу, наблюдая за цветом стружки и поведением станка, чем сразу выбрать избыточный режим и повредить инструмент на первых секундах работы.
Используйте СОЖ на средних и крупных диаметрах. Охлаждающая жидкость не только продлевает ресурс сверла, но и расширяет допустимый диапазон оборотов, поскольку эффективно отводит тепло из зоны реза, компенсируя часть тепловой нагрузки.
Корректируйте режим по ходу работы, а не только перед её началом. Изменение звука, появление окрашенной стружки или рост вибрации — сигналы для немедленной корректировки оборотов или подачи, а не повод продолжать работу в том же режиме до завершения отверстия.
Скорость вращения и подача — не второстепенные настройки, а параметры, напрямую определяющие, прослужит ли корончатое сверло расчётный ресурс или выйдет из строя значительно раньше срока. Общее правило — снижение оборотов с ростом диаметра и твёрдости материала — задаёт отправную точку, а внимание к практическим признакам вроде цвета стружки, звука работы и поведения станка позволяет вовремя скорректировать режим до того, как неверные настройки нанесут инструменту непоправимый ущерб.