


Сверление алюминия и цветных металлов
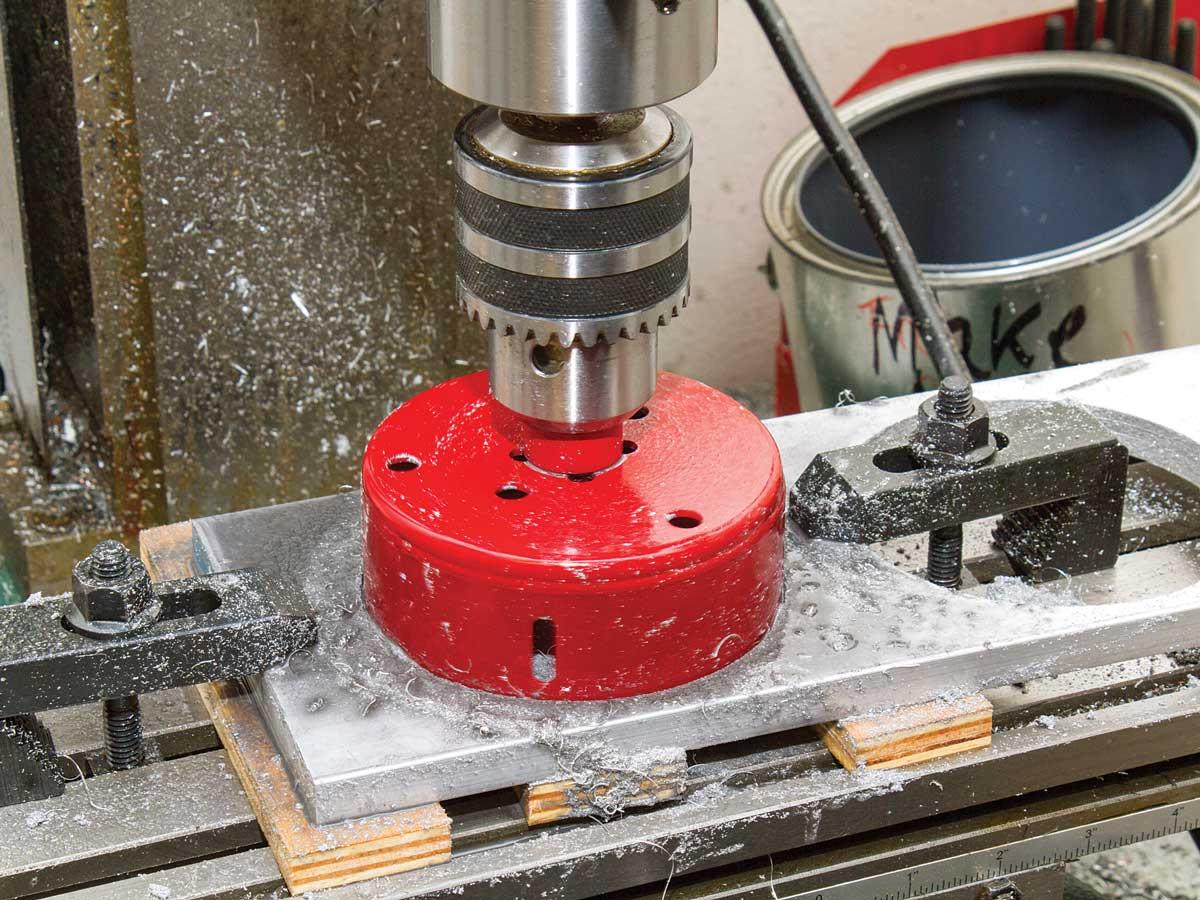
Но у этой мягкости есть оборотная сторона, и тот, кто подходит к алюминиевой плите с теми же оборотами и той же подачей, что и к стали, обычно получает не облегчённую работу, а новую головную боль. Стружка не ломается, а тянется лентой; зубья корончатого сверла обрастают налипшим металлом; отверстие выходит с рваной кромкой; а главное — станок попросту не на чем закрепить, потому что электромагнит к алюминию равнодушен. Разберём, что в цветных металлах устроено иначе и как под это подстроиться.
Чем цветные металлы отличаются от стали в резе
Главная особенность — склонность к налипанию. Пластичный алюминий под давлением зуба не столько срезается, сколько «размазывается» по передней поверхности кромки и приваривается к ней; получается нарост, который сам по себе становится тупым, бесформенным зубом. Дальше всё идёт по нарастающей: нарост ухудшает рез, растёт трение, зона резания греется, и вот уже «мягкий» алюминий ведёт себя хуже стали. Провоцируют нарост три вещи — низкая скорость резания, сухой рез и затупившаяся кромка. Вторая особенность — теплопроводность. Алюминий отводит тепло примерно в четыре раза быстрее стали, и перегрев кромки на нём случается редко. Зато тепло уходит в саму деталь, и на точных операциях — при сверлении серии отверстий в толстой плите под посадку с малым зазором — стоит помнить, что деталь во время работы слегка «растёт», а остыв, уменьшится.
Отдельный разговор — вязкие сплавы. Чистый алюминий и мягкие деформируемые сплавы вроде АД31 дают длинную, вьющуюся стружку, которая наматывается на сверло и забивает его полость; это похоже на то, что происходит с нержавеющей сталью, хотя физика там другая. Литейные силумины, напротив, крошатся и режутся вполне опрятно. Медь и латунь ведут себя по-разному: латунь Л63 режется легко и даёт короткую стружку, а чистая медь тянется и налипает не хуже алюминия. Так что «цветной металл» — это не одна категория, и прежде чем выставлять режим, стоит понимать, какой именно сплав перед вами.
Режим, смазка, инструмент
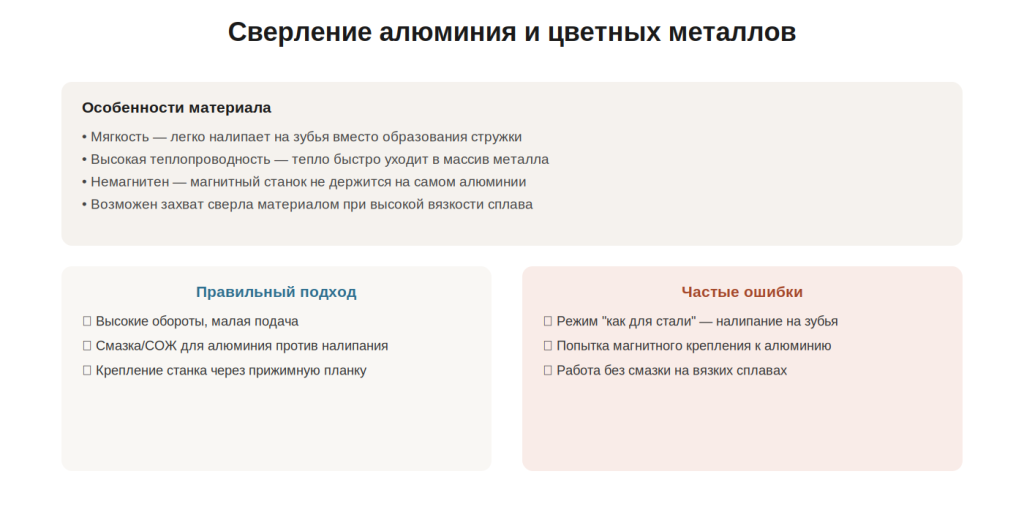
Логика выбора оборотов здесь обратная стальной. На стали с ростом диаметра и твёрдости обороты снижают; на алюминии их, наоборот, держат высокими — для сверла диаметром 20–30 мм вполне нормальны 600–800 об/мин, то есть верхние ступени большинства магнитных станков. Высокая скорость резания не даёт стружке «прилипнуть», она срезается тонко и уходит, не успевая привариться к зубу. Подача при этом умеренная и, что важнее, ровная: рывки подачи на вязком материале немедленно отзываются наматыванием ленты стружки на корпус сверла. Если стружка всё-таки пошла лентой, не пытайтесь продавить рез до конца — приподнимите сверло, дайте ленте оборваться, снимите её и продолжайте.
Смазка на цветных металлах обязательна, но работает она иначе, чем на стали. Охлаждать алюминий особо нечего, он остывает сам; задача СОЖ здесь — не дать стружке сцепиться с кромкой. Поэтому хорошо подходят составы с выраженными смазывающими свойствами, аэрозоли для цветных металлов, в полевых условиях сгодится даже керосин или спиртовая смесь. Главное — чтобы кромка не шла по металлу сухой. Что до материала инструмента, то здесь принципиальной разницы между HSS и твердосплавом нет: тепловая нагрузка невелика, и быстрорежущее сверло живёт на алюминии долго. Важнее острота. Затупленная кромка на стали просто режет медленнее, а на алюминии сразу обрастает наростом, так что сверло, которое на стали ещё дорабатывает ресурс, на цветном металле лучше заменить или переточить.
Как закрепить станок, если магнит не держит
Это тот вопрос, который ставит в тупик чаще всего. Магнитный станок держится только на ферромагнитных материалах, и к алюминиевой или медной детали его не притянуть ни при какой мощности магнита. Выходов несколько, и выбирают по ситуации. Если деталь лежит на стальном столе, закреплена на стальной раме или примыкает к стальной конструкции, станок ставят на эту сталь, а сверло подводят к нужной точке детали — при необходимости через удлинитель, с обязательной проверкой соосности. Если стального основания рядом нет, на деталь временно крепят стальную пластину: достаточно толстую, чтобы магнит дал полное усилие (от 10–12 мм при площади не меньше основания станка), с вырезом или смещением под отверстие. Пластину прижимают струбцинами или болтами через уже имеющиеся отверстия; этот способ хорошо работает на листовых и плитных деталях. Наконец, станок можно вообще не ставить на деталь, а зафиксировать его механически — струбцинами за станину, в кондукторе, в стойке, — если позволяет конструкция и габарит. Любой из вариантов требует одного: убедиться, что сверло стоит перпендикулярно поверхности и станок не шелохнётся в момент врезки. На немагнитном материале нет той «подстраховки», которую даёт магнит, и перекос станка на входе в алюминий легко уводит сверло в сторону.
Главная ошибка в работе с цветными металлами — считать их упрощённой сталью, которой достаточно «более щадящего режима». Это другой материал с другими правилами: обороты выше, а не ниже; смазка не для охлаждения, а против налипания; острая кромка важнее марки инструмента; и отдельная задача — крепление станка, которую нужно решить до того, как вы распакуете корончатое сверло.