


Сверление нержавеющей стали корончатым сверлом
Те же приёмы и режимы, которые прекрасно работают на обычной конструкционной стали, на нержавейке нередко приводят к быстрому выходу инструмента из строя. Разберём, что именно делает этот материал таким сложным для сверления и как выстроить работу так, чтобы получить чистое отверстие без преждевременной потери инструмента.
Почему нержавеющая сталь сложнее в обработке
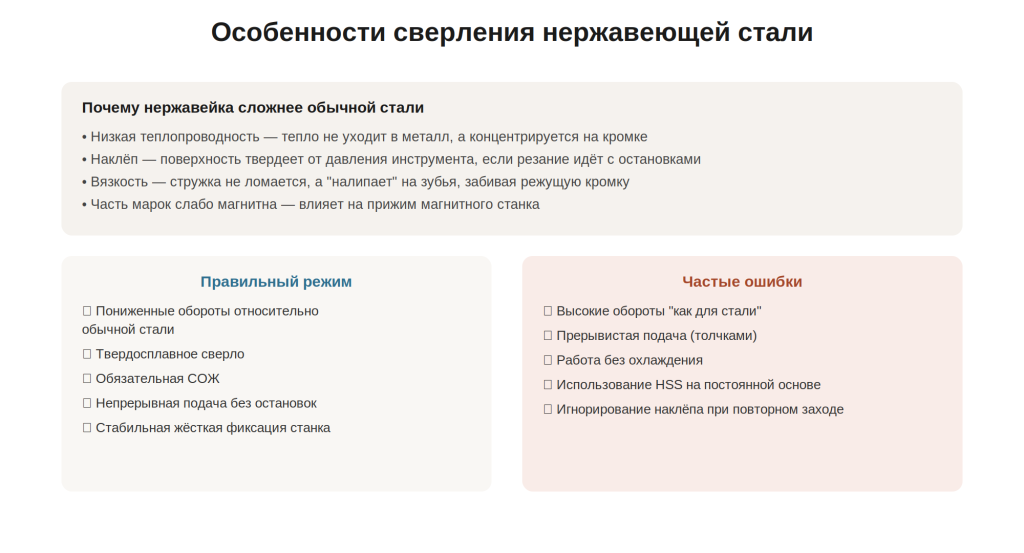
Сложность сверления нержавейки связана не с одним, а с сочетанием сразу нескольких физических свойств этого материала, и понимание каждого из них помогает выстроить правильную стратегию работы.
Низкая теплопроводность
В отличие от обычной углеродистой стали, нержавеющая сталь заметно хуже проводит тепло. Это означает, что тепло, выделяющееся в процессе резания, не рассеивается по массиву металла, а концентрируется непосредственно в зоне контакта режущей кромки с материалом. Для инструмента это означает существенно более жёсткий тепловой режим работы даже при внешне умеренной интенсивности резания.
Склонность к наклёпу
Нержавеющие стали, особенно аустенитные марки, склонны к наклёпу — упрочнению поверхностного слоя металла под механическим воздействием. Если резание идёт с остановками, недостаточной подачей или на слишком высоких оборотах без достаточного давления, поверхность в зоне контакта успевает наклепаться, становясь твёрже, чем исходный материал. Это создаёт своего рода порочный круг: чем сильнее наклёп, тем сложнее инструменту продолжать резание, что провоцирует ещё больший нагрев и дальнейшее упрочнение поверхности.
Высокая вязкость
Нержавеющая сталь отличается повышенной вязкостью по сравнению с обычной конструкционной сталью — образующаяся стружка не ломается легко на короткие фрагменты, а норовит виться длинными лентами и налипать на режущие зубья и внутреннюю поверхность сверла. Это забивает зону реза, ухудшает отвод тепла и создаёт дополнительное трение.
Магнитные свойства некоторых марок
Отдельная особенность, актуальная именно для магнитного сверления, — многие аустенитные нержавеющие стали (широко распространённая 300-я серия) обладают слабыми магнитными свойствами или практически немагнитны. Это напрямую влияет на силу прижима магнитного станка, о чём подробно говорилось в статье о силе прижима электромагнита, и должно учитываться отдельно от вопросов, связанных непосредственно с самим процессом резания.
Как выбрать инструмент для нержавеющей стали
Материал режущей части
Как разбиралось при сравнении HSS и твердосплава, быстрорежущая сталь заметно проигрывает в устойчивости к тепловым нагрузкам, характерным для обработки нержавейки. При регулярной работе с этим материалом твердосплавные напайки — не роскошь, а практическая необходимость: они сохраняют твёрдость режущей кромки при температурах, которые быстро выводят из строя HSS-инструмент именно в условиях концентрированного тепловыделения, характерного для нержавеющей стали.
Разовое сверление одного-двух отверстий в нержавейке ещё может быть выполнено HSS-сверлом при должном внимании к режиму, но при систематической работе с этим материалом выбор твердосплавного инструмента окупается быстрее, чем на обычной стали.
Как выбрать режим резания
Пониженные обороты
Из-за низкой теплопроводности материала обороты при сверлении нержавейки должны быть заметно ниже, чем для аналогичного диаметра в обычной конструкционной стали. Это позволяет снизить общее тепловыделение в единицу времени, компенсируя неспособность материала эффективно отводить тепло от зоны реза.
Непрерывная, стабильная подача
Именно здесь кроется одна из ключевых практических рекомендаций, отличающих работу с нержавейкой от обычной стали: подача должна быть равномерной и достаточной, без остановок и без чрезмерно слабого нажима. Прерывистая подача или недостаточное давление создают именно те условия, которые провоцируют наклёп поверхности — инструмент как будто «трётся», не углубляясь эффективно, что нагревает и упрочняет материал вместо того, чтобы его резать.
Практический совет: начав сверление нержавеющей стали, старайтесь довести его до завершения без остановок на паузы там, где это возможно. Если пауза всё же необходима, по возобновлении работы важно не пытаться зайти в уже наклёпанный участок на прежних оборотах — иногда разумнее слегка сместить точку входа или увеличить усилие подачи для преодоления упрочнённого слоя.
Обязательное охлаждение
Учитывая низкую теплопроводность материала, подача СОЖ при сверлении нержавеющей стали становится практически обязательным условием, а не опциональной мерой, актуальной только для крупных диаметров, как это может быть на обычной стали. Даже относительно небольшие диаметры в нержавейке выигрывают от полноценного охлаждения заметно больше, чем аналогичные операции в конструкционной стали.
Особенности фиксации станка
Помимо параметров резания, стоит уделить внимание и фиксации самого станка при работе с нержавейкой.
Проверка магнитных свойств конкретного металла. Перед началом работы стоит заранее проверить, насколько хорошо конкретная деталь взаимодействует с магнитом — простой обычный магнит, приложенный к поверхности, быстро покажет, достаточно ли материал магнитен для надёжной фиксации станка. Если металл слабо магнитен, стоит рассмотреть альтернативные способы крепления станка или, как минимум, заложить значительный запас прочности крепления и обязательную страховку.
Жёсткость фиксации важнее обычного. Повышенная вязкость и склонность к наклёпу нержавеющей стали делают процесс резания более чувствительным к любому люфту или вибрации станка — недостаточно жёсткая фиксация усиливает риск неравномерного контакта кромки с металлом, что напрямую провоцирует локальный наклёп поверхности.
Типичные ошибки при сверлении нержавеющей стали
- Использование режима резания «как для обычной стали» — самая частая причина резкого падения ресурса инструмента и появления наклёпа.
- Работа без охлаждения или с недостаточной подачей СОЖ, особенно на диаметрах, которые на обычной стали можно было бы сверлить и без жидкости.
- Прерывистая подача с частыми паузами в процессе одного отверстия — прямой путь к упрочнению поверхности и последующим сложностям с продолжением реза.
- Систематическое использование HSS-инструмента там, где регулярность работы с нержавейкой уже давно оправдывает переход на твердосплавные сверла.
- Игнорирование магнитных свойств конкретной марки стали при выборе способа фиксации станка.
Сверление нержавеющей стали корончатым сверлом требует пересмотра привычных режимов работы, отработанных на обычной конструкционной стали. Низкая теплопроводность, склонность к наклёпу и повышенная вязкость материала диктуют необходимость в пониженных оборотах, стабильной непрерывной подаче, обязательном охлаждении и, чаще всего, в твердосплавном инструменте вместо быстрорежущей стали. Дополнительно стоит заранее оценить магнитные свойства конкретной марки нержавейки, поскольку это напрямую влияет на надёжность фиксации станка независимо от параметров самого процесса резания.