


Заточка и обслуживание корончатых сверл
Но и от того, как за инструментом ухаживают между использованиями и распознают ли момент, когда пора заняться заточкой. Разберём, как вовремя заметить затупление, когда заточка ещё оправдана экономически, а когда разумнее заменить инструмент, и как правильно хранить сверла, чтобы продлить их работоспособность.
Как распознать затупление вовремя
Затупление режущей кромки редко происходит внезапно — это постепенный процесс, и чем раньше он замечен, тем эффективнее можно среагировать: либо скорректировать режим резания, либо запланировать заточку, не доводя инструмент до критического состояния.
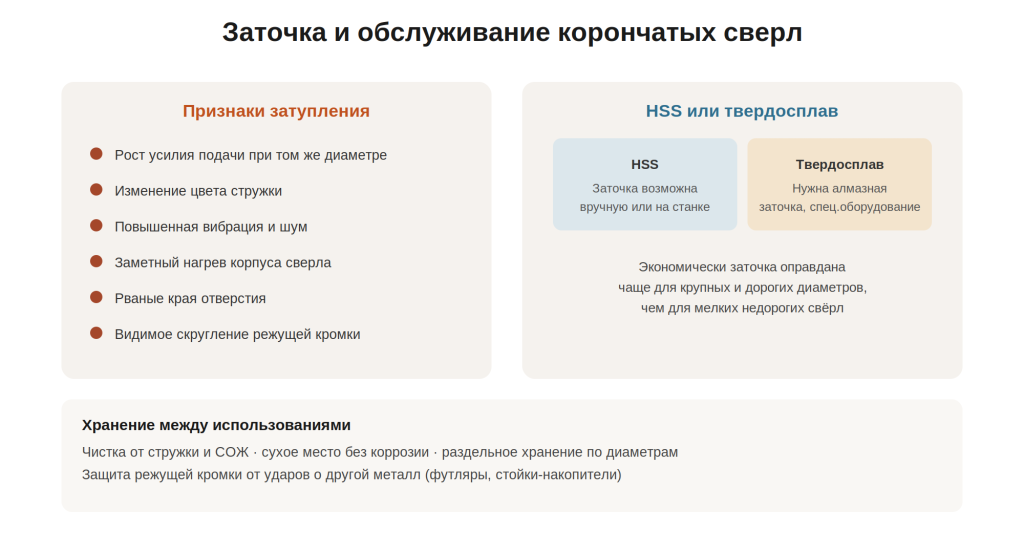
Рост усилия подачи при том же диаметре и материале. Если для получения того же результата приходится прикладывать заметно больше усилия, чем в начале эксплуатации сверла, это один из самых надёжных индикаторов постепенной потери остроты режущей кромки.
Изменение цвета стружки. Как уже отмечалось в статье о режимах резания, потемнение или появление синеватого оттенка стружки часто говорит о перегреве — а затупившаяся кромка греется заметно сильнее острой при том же режиме работы, создавая своего рода замкнутый круг ухудшения.
Повышенная вибрация и шум. Острая кромка режет металл плавно и относительно тихо; затупившаяся начинает скорее «мять» и царапать материал, что проявляется в характерном изменении звука и усилении вибрации станка.
Заметный нагрев корпуса сверла. Естественный нагрев в процессе работы — это нормально, но если инструмент нагревается заметно сильнее и быстрее, чем в начале эксплуатации при аналогичных условиях, это указывает на возросшее трение от притупившейся кромки.
Видимые рваные края отверстия. Острое сверло оставляет относительно ровный край; заметное ухудшение чистоты кромки отверстия по сравнению с первыми операциями — прямой визуальный признак снижения остроты режущих зубьев.
Визуальный осмотр кромки. При достаточном опыте скругление режущих граней, видимое невооружённым глазом или через лупу, — самый прямой способ подтвердить затупление, не полагаясь только на косвенные признаки в процессе работы.
Заточка HSS-сверл
Быстрорежущая сталь, как уже разбиралось при сравнении материалов режущей части, обладает достаточной пластичностью и относительно простой структурой, что делает её пригодной для заточки как в условиях специализированной мастерской на заточном станке, так и вручную при наличии соответствующего навыка и оборудования.
Когда заточка HSS-сверла оправдана
Экономически заточка чаще оправдана для сверл среднего и крупного диаметра, стоимость которых заметно выше, чем у мелких. Для небольших диаметров разница между стоимостью заточки (с учётом времени простоя и логистики передачи инструмента) и стоимостью нового сверла может оказаться незначительной, и в таких случаях покупка нового инструмента иногда практичнее.
Ограничения заточки
Заточка неизбежно снимает небольшой слой металла с режущей кромки, что со временем меняет геометрию сверла и может слегка уменьшать глубину реза или изменять характеристики резания. После нескольких циклов заточки инструмент, как правило, окончательно выводится из эксплуатации — заточка не бесконечна и имеет разумный предел, за которым геометрия сверла перестаёт соответствовать паспортным характеристикам.
Заточка твердосплавных сверл
Твердосплавные напайки требуют принципиально иного подхода к заточке по сравнению с HSS.
Особенности процесса
Твёрдый сплав значительно превосходит обычную инструментальную сталь по твёрдости, и заточка таких напаек требует специализированного оборудования — как правило, алмазных заточных кругов и станков, рассчитанных именно на обработку твердосплавных материалов. Попытка заточить твердосплавную кромку обычным абразивным инструментом, предназначенным для стали, малоэффективна и может повредить пластину.
Экономика заточки твердосплава
Учитывая более высокую стоимость твердосплавного инструмента по сравнению с HSS, заточка здесь чаще экономически оправдана, особенно для сверл среднего и крупного диаметра. Однако необходимость в специализированном оборудовании означает, что заточка обычно выполняется не самостоятельно, а через сервисный центр или специализированную мастерскую, что стоит закладывать в планирование сроков — не полагаться на то, что заточенный инструмент можно получить обратно мгновенно.
Когда заточка уже не имеет смысла
Не каждое затупившееся сверло стоит затачивать. Есть ситуации, когда более разумным решением становится замена инструмента:
- Значительный износ корпуса сверла, не связанный напрямую с режущей кромкой, — деформация, повреждение хвостовика или полости под керн.
- Множественные сколы твердосплавных напаек, а не равномерное затупление кромки — заточка не восстанавливает целостность выкрошившейся пластины.
- Приближение к предельному количеству циклов заточки, после которого геометрия сверла существенно отклоняется от исходной.
- Экономическая нецелесообразность для инструмента малого диаметра, где стоимость заточки сопоставима со стоимостью нового сверла с учётом логистики и времени простоя.
Правильное хранение между использованиями
Обслуживание инструмента — это не только заточка, но и повседневный уход, напрямую влияющий на то, как долго сверло сохраняет работоспособность до первой необходимости в заточке.
Очистка после использования. Остатки стружки и СОЖ, оставшиеся на инструменте после работы, со временем способствуют коррозии и могут повредить режущую кромку при последующем хранении вперемешку с другими металлическими предметами. Простая очистка сверла сразу после завершения работы — недорогая по времени мера, продлевающая срок службы инструмента.
Хранение в сухом месте. Влажность — прямой путь к коррозии, особенно для HSS-сверл, менее устойчивых к образованию ржавчины по сравнению с некоторыми легированными материалами. Сухое, защищённое от конденсата место хранения — базовое требование для любого металлорежущего инструмента.
Раздельное хранение по диаметрам. Помимо удобства подбора нужного инструмента, раздельное хранение — в отдельных ячейках, футлярах или на специализированных стойках-накопителях — снижает риск случайных ударов сверл друг о друга, которые способны повредить режущую кромку задолго до её естественного износа от работы.
Защита кромки от механических повреждений. Хранение сверл вперемешку с другим металлическим инструментом в общем ящике — частая причина преждевременных сколов и повреждений режущей кромки, не связанных с самим процессом сверления. Использование специализированных футляров или стоек для хранения — простая мера, значительно снижающая этот риск.
Практический график обслуживания
Для регулярно используемого инструмента полезно выстроить простую систему контроля состояния:
- После каждой рабочей смены — очистка сверла от стружки и остатков СОЖ, визуальный осмотр на предмет явных повреждений.
- После каждой партии однотипных отверстий — оценка усилия резания и цвета стружки как индикаторов начинающегося затупления.
- Периодически, по мере накопления признаков затупления — детальный осмотр режущей кромки и принятие решения о заточке или замене.
- При хранении между использованиями — контроль условий хранения на предмет влажности и риска механических повреждений.
Срок службы корончатого сверла определяется не только качеством самого инструмента, но и тем, насколько внимательно отслеживаются признаки затупления и насколько правильно организовано хранение между использованиями. Своевременная заточка — там, где она экономически оправдана и технически возможна — позволяет продлить работоспособность инструмента на несколько циклов сверх изначального ресурса, а простые меры по очистке и хранению снижают риск повреждений, никак не связанных с естественным износом от резания. Внимательное отношение к этим, казалось бы, второстепенным аспектам эксплуатации в итоге напрямую сказывается на экономике использования корончатого инструмента.