


Биение и балансировка корончатого сверла
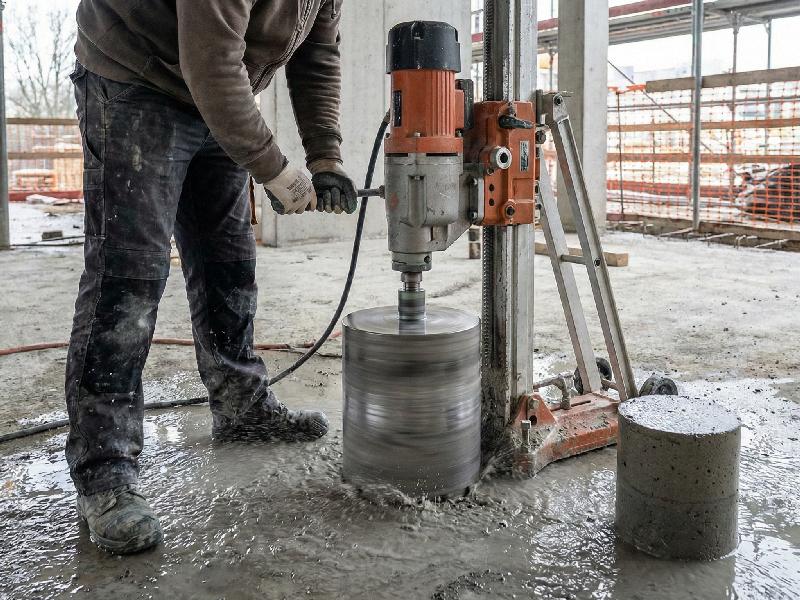
Биение — это когда ось, вокруг которой на самом деле крутится сверло, не совпадает с осью шпинделя. На холостом ходу это выглядит безобидно: контур инструмента чуть размывается, станок едва заметно гудит иначе. Но в металле каждое из восьми-двенадцати зубьев такого сверла работает в своих условиях: один заходит в рез глубже и гребёт больше, противоположный почти скользит. Кромка изнашивается неравномерно, отверстие получается на одну-две десятых больше номинала и слегка овальным, станок вибрирует, магнит на тонком основании начинает «дышать». Самое неприятное в биении то, что оно почти никогда не появляется разом. Оно накапливается от смены к смене, и оператор привыкает к постепенно ухудшающемуся результату, пока очередная коронка не начинает выкрашиваться вдвое быстрее положенного.
Откуда оно берётся
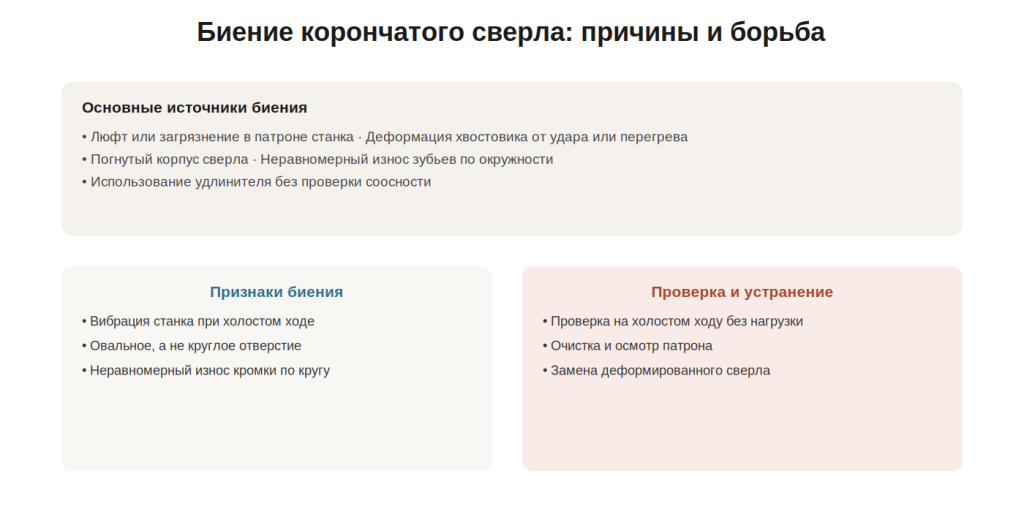
Первое место, куда стоит смотреть, — патрон станка. В конусе Weldon хвостовик фиксируется двумя винтами по лыскам, и этот узел живёт не вечно: винты разбиваются, их торцы заминаются, посадочное отверстие патрона со временем разрабатывается. Но куда чаще причина проще и прозаичнее — между хвостовиком и посадкой застряла стружка, засохла старая СОЖ с металлической пылью, или на лыске хвостовика поднялся заусенец от предыдущей затяжки. Инструмент встаёт в патрон с перекосом в сотые доли миллиметра, а на длине рабочей части это превращается в заметное биение зуба. Если сверло ещё и установлено через удлинитель, каждое дополнительное соединение добавляет свою погрешность; об этом мы отдельно писали в статье об удлинителях для корончатых сверл, и там же — почему соосность такой сборки нужно проверять до включения станка, а не по результату.
Вторая группа причин — само сверло. Корпус корончатого сверла тонкостенный, и падение со стола на бетонный пол, удар о балку при переноске станка, зажатие в тисках за режущую часть — всё это способно слегка увести геометрию, причём на глаз этого не видно. Хвостовик тоже деформируется, хотя и реже: обычно после сильного перегрева, когда сверло заклинило и его вырывали из металла с усилием, или после удара по торцу. Есть и третий, коварный источник — неравномерный износ зубьев. Если сверло какое-то время работало с небольшим биением, кромка стёрлась по-разному с разных сторон, и теперь уже сама изношенная кромка создаёт неравномерную нагрузку и воспроизводит биение, даже когда исходную причину в патроне давно устранили. Такое сверло после переточки может «выздороветь», а может и нет — зависит от того, насколько далеко зашёл износ.
Как понять, что оно есть
Самый простой тест ничего не стоит: включите станок без подачи и посмотрите на вращающееся сверло сбоку, на уровне глаз. Исправный инструмент даёт чёткую, будто неподвижную окружность; сверло с биением — размытое кольцо, у которого внешняя граница заметно «гуляет». Второй признак — вибрация на холостом ходу. Если станок дрожит ещё до того, как зуб коснулся металла, виноват не режим резания и не материал, а именно биение сборки. Третий — результат: отверстие овальное или заметно больше диаметра сверла, при том что станок стоял на чистой ровной плите и подача была нормальной. Четвёртый — характер износа кромки после серии отверстий, когда зубья с одной стороны выглядят заметно более сработанными, чем с противоположной.
Там, где цена ошибки высока, проверку стоит сделать инструментально. Индикатор часового типа на магнитной стойке, щуп к наружной поверхности сверла ближе к режущей части, медленно провернуть шпиндель рукой — и вы увидите реальную цифру. Для корончатого сверла допустимым можно считать биение в несколько сотых; когда стрелка гуляет на десятую и больше, разбираться нужно обязательно. Полезно замерить дважды: сначала с сверлом в патроне, затем — только патрон без инструмента. Если «гуляет» сам патрон, менять сверло бессмысленно.
Что делать и чего не делать
Начинайте с патрона, потому что это дёшево и чаще всего помогает. Выньте сверло, вычистите посадку и лыски, снимите заусенцы с хвостовика, проверьте винты и при необходимости замените их — это копеечная деталь, которую почему-то жалеют. Если после этого биение осталось, попробуйте заведомо исправное сверло: оно разом ответит на вопрос, в инструменте проблема или в станке. Разбитую посадку патрона в полевых условиях не починить, это работа для сервисного центра, и тянуть с ней не стоит — изношенный патрон угробит не одно сверло.
Если же виновато сверло, честный ответ один: деформированный корпус или хвостовик не правят. Попытки «выправить» сверло в тисках или компенсировать биение заниженной подачей заканчиваются одинаково — ускоренным износом и плохими отверстиями. Сверло с подтверждённым биением лучше вывести из работы, а если износ кромки неравномерный, но корпус цел, — отдать на переточку и проверить индикатором после неё.
Профилактика скучна, но действенна. Не кладите сверла на станину россыпью и не носите их в кармане куртки — у каждого должно быть своё гнездо в кейсе. Перед каждой установкой протирайте хвостовик и посадку патрона; на это уходит десять секунд. Раз в смену, а при интенсивной работе и чаще, проверяйте затяжку винтов патрона. И не ленитесь делать визуальный тест на холостом ходу после каждой смены инструмента: это привычка, которая отбирает две секунды и экономит сверло.
Биение корончатого сверла редко имеет одну причину. Чаще это сочетание уставшего патрона, не вычищенной стружки, однажды уроненного инструмента и работы «через раз» с уже имеющимся отклонением. Но и распознаётся оно просто, если смотреть, — и почти всегда устраняется раньше, чем успеет испортить партию отверстий или дорогое корончатое сверло.