


Сверление чугуна корончатым сверлом
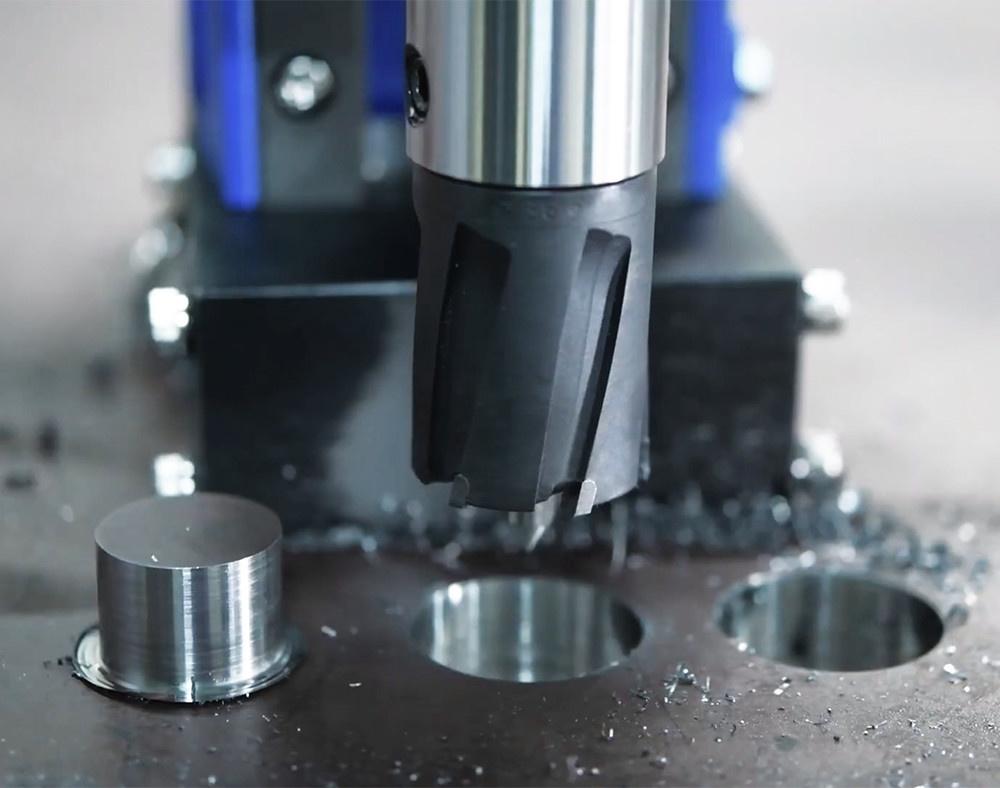
Сверлить его корончатым сверлом можно почти без охлаждения, и стружка вылетает из реза сухим серым порошком, который легко сдуть. Но у этой простоты есть две оговорки, о которых обычно узнают по факту: чугун абразивен и быстро «ест» кромку, а на выходе из сквозного отверстия он не режется, а выкрашивается. Кто не знает об этих особенностях, портит дорогие детали — станину, корпус редуктора, фланец насоса, — которые уже не заменишь.
Что в чугуне устроено не так, как в стали
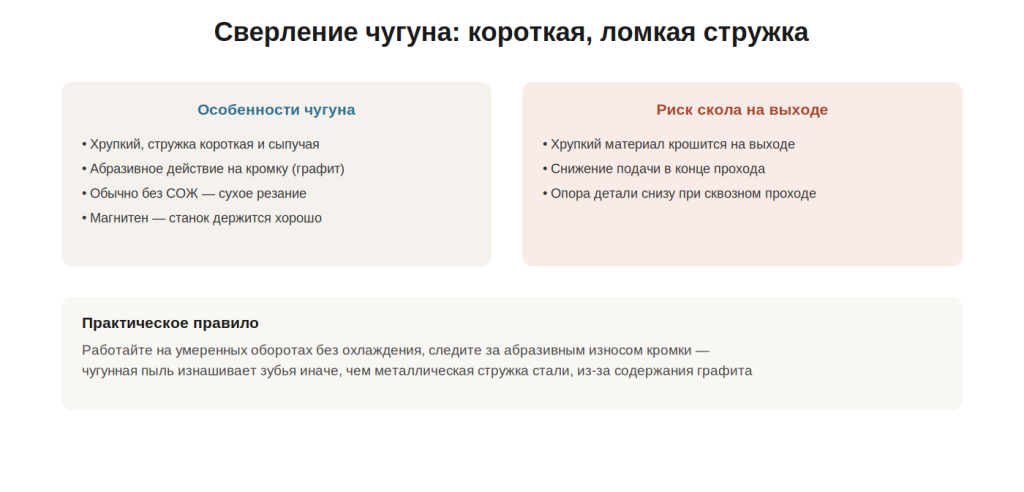
Серый чугун — это по сути железо с вкраплениями свободного графита, и именно графит определяет его поведение под зубом. Там, где сталь пластически течёт и сходит сплошной стружкой, чугун разрушается по графитовым включениям: стружка получается короткой, сыпучей, при неудачном режиме — почти пылью. Для эвакуации стружки это благо, полость сверла не забивается, и одна из главных причин заклинивания — та, что подробно разобрана в статье о застрявшем керне, — здесь практически не работает. Но у сыпучей стружки есть и обратная сторона. Графит в составе — мягкая смазка, а вот твёрдые карбидные и фосфидные включения, которых в чугуне немало, действуют на кромку как наждак. Сверло на чугуне изнашивается не от перегрева, как на твёрдой стали, а истирается, причём равномерно и незаметно: кромка не выкрашивается, она просто скругляется, и в какой-то момент вы обнаруживаете, что подача выросла, а стружка стала мельче и темнее. Отбелённый чугун и чугун с закалённой литейной коркой — отдельная история: корка твёрдостью под 50 HRC сажает быстрорежущее сверло за первые миллиметры, и здесь без твердосплавного инструмента делать нечего.
С охлаждением на чугуне всё наоборот по сравнению со сталью. СОЖ обычно не нужна: стружка не греет кромку, налипать ей нечему, а жидкость, смешавшись с графитовой пылью, превращается в абразивную пасту, которая забивает всё вокруг и пачкает деталь. Сухой рез здесь не компромисс, а норма. Исключение — большие диаметры в толстой стенке, где длительный рез всё-таки греет сверло; тогда помогает воздушный обдув или совсем лёгкое смачивание. Зато с креплением станка на чугуне проблем нет: обычный серый и ковкий чугун ферромагнитен, и магнитный станок держится на нём не хуже, чем на стали. Единственное, за чем нужно следить, — литейная поверхность: она шероховатая, с пригаром и песком, и под основание станка её надо хотя бы зачистить, иначе магнит сядет на три точки и усилие прижима упадёт вдвое.
Главный риск — скол на выходе
Самая характерная чугунная неприятность происходит в последний миг сквозного прохода. Когда под зубьями остаётся тонкий слой материала, он не срезается, а отламывается: вместо чистого выходного торца по краю отверстия идут выкрошенные раковины, иногда с отколом целого сегмента стенки. На чугунной детали это непоправимо. Защищаются от этого тремя способами, и лучше применять все вместе. Во-первых, снижать подачу перед выходом — те же миллиметры, что на керамограните, о чём мы писали в статье о сверлении камня и керамогранита: последние три-пять миллиметров нужно проходить медленно и ровно, не пытаясь «дожать». Во-вторых, подпирать деталь с обратной стороны там, где это возможно, — деревянный брусок или стальная подкладка не дают тонкому слою прогнуться и отломиться раньше времени. В-третьих, работать острым инструментом: затупленная кромка на чугуне не режет последний слой, а выдавливает его, и сколы с ней гарантированы.
Режим и контроль инструмента
Интуиция подсказывает резать чугун «аккуратно», на малых оборотах и с минимальной подачей, и это ошибка. Хрупкий материал любит уверенный, стабильный рез: зуб должен срезать слой, а не царапать его. Излишне робкий режим даёт прерывистый контакт, кромка подпрыгивает на графитовых включениях, и сколов становится больше, а не меньше. Для сверла 20–30 мм на сером чугуне разумны средние обороты — порядка 350–450 об/мин — и подача чуть выше, чем на стали аналогичного сечения, при условии, что станок надёжно закреплён. Хорошая стружка — равномерные мелкие чешуйки серого цвета; если она превратилась в пыль, инструмент пора смотреть.
Поскольку изнашивается сверло на чугуне иначе, чем на стали, не стоит полагаться на привычный «ресурс в отверстиях», наработанный на конструкционке. Осматривайте кромку чаще — после каждых нескольких десятков отверстий, а на крупных диаметрах и после каждого десятка. Признак абразивного износа — равномерно скруглённая, блестящая кромка без выкрашивания; такое сверло ещё можно спасти переточкой, если не доводить до состояния, когда снимать придётся миллиметры. И не забывайте о литейной корке: если деталь не обработана, первые миллиметры лучше пройти твердосплавным сверлом или хотя бы снять корку в зоне сверления шлифмашиной.
Чугун прощает многое из того, что не прощает сталь, — работу всухую, грубую установку, длинный рез без пауз, — но строго наказывает за два греха: тупой инструмент и торопливый выход из отверстия. Если держать кромку острой, не бояться уверенного режима и сбрасывать подачу перед выходом, чугунные детали режутся корончатым сверлом чисто и быстро.