


Сверление пакета листов
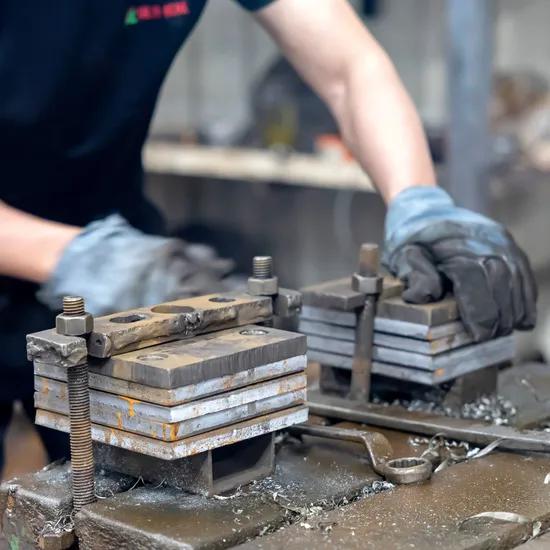
Со стороны она ничем не отличается от сверления монолита той же суммарной толщины: тот же диаметр, та же глубина, тот же режим. Отличие в одном, и оно спрятано внутри пакета: между листами всегда есть зазор, пусть и в десятые доли миллиметра, и именно в этот зазор уходит стружка. Там она застревает, уплотняется и в неудачный момент клинит сверло ровно на границе слоёв — там, где его сложнее всего освободить.
Что происходит в зазоре
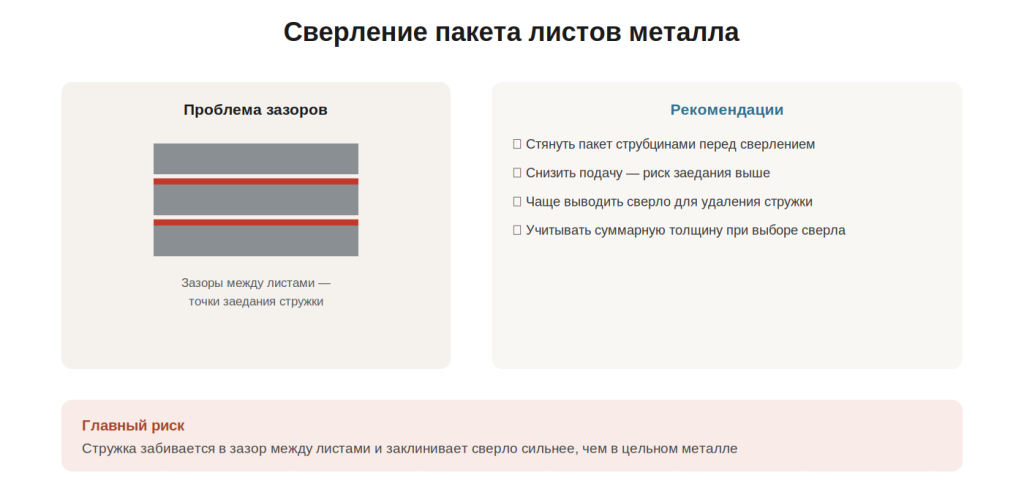
В монолитном металле стружка ведёт себя предсказуемо: корончатое сверло срезает кольцевой паз, стружка идёт вверх по полости и по канавкам и выходит наружу. Когда зуб выходит из первого листа в зазор, картина меняется. Нижний лист ещё не режется, верхний уже прорезан, и стружка от верхнего листа, вместо того чтобы подниматься, частично проваливается вниз, в щель между листами. Прижатая стенками полости сверла, она набивается в зазор, расклинивает листы и сама становится клином. Чем тоньше слои и чем их больше, тем больше таких границ, и на каждой сверло получает очередную порцию спрессованной стружки. Усугубляет дело и то, что при входе в следующий лист зуб встречает не ровную плоскость, а острую кромку с заусенцем от предыдущего реза, и нагрузка на кромку скачет. Это другой механизм, чем обычное заклинивание от перегрева или чрезмерной подачи, разобранное в статье о застрявшем керне: там стружка копится в полости сверла, здесь — между слоями детали.
Есть и вторая особенность, менее очевидная. Листы под нагрузкой от подачи немного прогибаются, каждый по-своему, и зазор между ними в процессе реза «дышит». Сверло выходит из верхнего листа, зазор под давлением сжимается, затем, когда зуб врезается в нижний лист и упирается, раскрывается снова, — и в этот момент в него и уходит очередная порция стружки. Поэтому плотность стягивания пакета важна не только в начале работы, но и во время неё.
Как сверлить пакет без заклинивания
Первое и главное — стянуть пакет так плотно, как это вообще возможно, и как можно ближе к месту сверления. Два болта по углам листа не удерживают его середину; струбцину или монтажный болт ставят в нескольких сантиметрах от будущего отверстия, а лучше с двух сторон от него. Полностью зазор не исчезнет — микрощели между прокатанными листами остаются при любом усилии, — но объём, в который может набиться стружка, уменьшится многократно. Если между листами есть окалина, краска или ржавчина, стоит их зачистить: рыхлый слой — это тот же зазор, только заполненный абразивной грязью.
Второе — режим. Подачу на пакете снижают по сравнению с монолитом той же толщины, примерно на треть, и держат ровной, а при подходе к границе листов делают короткую паузу с лёгким отводом сверла. Эта пауза даёт стружке выйти вверх, вместо того чтобы проваливаться вниз, и обрывает ленту, если материал вязкий. При толстом многослойном пакете такие паузы повторяют на каждой границе; операция от этого удлиняется минуты на две, зато сверло не остаётся в детали. Третье — СОЖ. На пакете она нужна даже там, где на монолите обошлись бы без неё: жидкость не только охлаждает, но и вымывает мелкую стружку из зазора, не давая ей уплотниться, и заметно снижает трение заклинившего слоя о корпус сверла. Подача через штифт, из внутренней полости, здесь работает лучше внешнего полива — жидкость попадает именно туда, где собирается стружка.
Глубина реза и чем рискуют «впритык»
Суммарная толщина пакета — это одна цифра, и рабочая длина сверла должна её покрывать так же, как для монолита: сверло 50 мм на пакет 48 мм формально подходит. На практике на пакете запас по глубине нужен больше, чем на цельной детали. Застрявшая в зазорах стружка повышает усилие, керны от отдельных листов сидят в полости сверла не одним столбиком, а несколькими кольцами, которые склонны перекашиваться, и если сверло прошло пакет на пределе рабочей длины, выталкивать всё это штифту некуда. Поэтому для пакета лучше брать сверло с рабочей длиной на 10–15 мм больше суммарной толщины, а если такого нет — работать через удлинитель, о применении которых мы писали в отдельной статье, и внимательнее следить за тем, что происходит в резе.
Следить же стоит за тремя признаками: усилие на рукоятке подачи растёт без видимой причины, меняется звук станка — появляется глухой скрежет, — и усиливается вибрация. На монолите такие сигналы говорят о затуплении или перегреве, на пакете они почти всегда означают, что стружка пошла в зазор. Отреагировать нужно сразу: остановить подачу, приподнять сверло, дать стружке выйти, при необходимости — выключить станок и вычистить полость. Если ждать, пока сверло «само пройдёт», оно встанет насмерть на самой границе листов, откуда его придётся выламывать, разбирая пакет.
Пакет листов не требует другого инструмента и другого станка. Он требует другого отношения: плотной стяжки у самого отверстия, подачи на треть ниже привычной с паузами на границах слоёв, обязательного охлаждения и небольшого запаса по рабочей длине сверла. При этих условиях отверстие в многослойном металле получается таким же чистым и быстрым, как в монолите, а сверло остаётся целым.